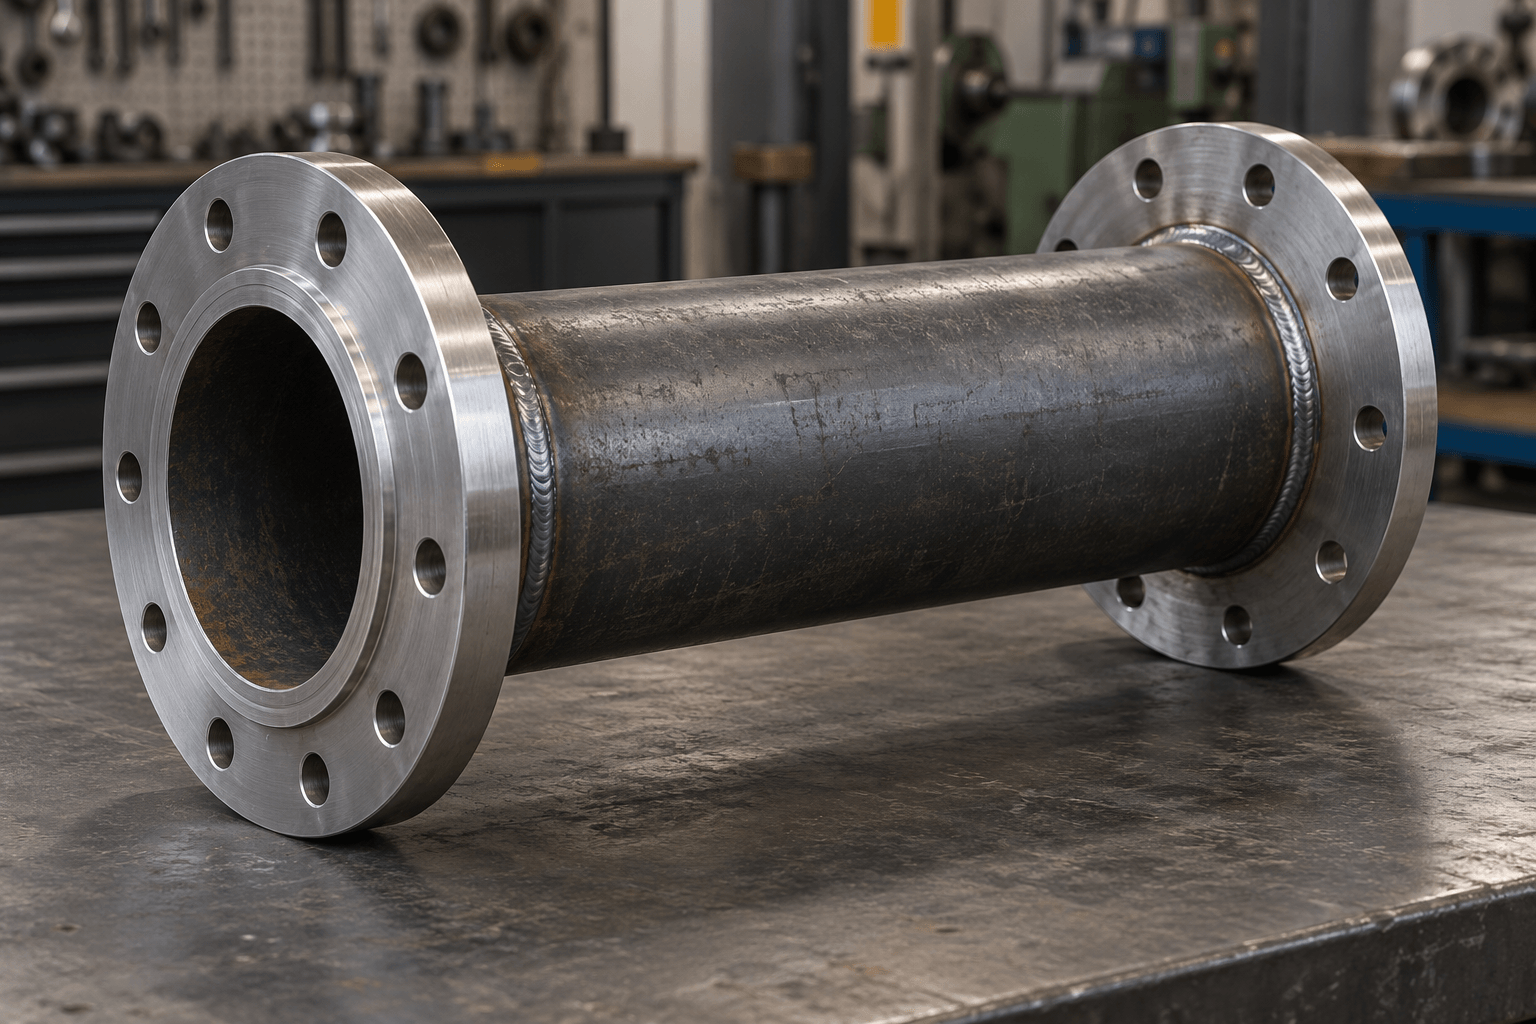
Роботизированная сварка патрубков с двумя фланцами
24.10.2026
Роботизированная сварка патрубков с фланцами целесообразна, когда производство может обеспечить повторяемую сборку и стабильную загрузку комплекса. При этом оценивать результат нужно по готовому изделию: патрубок должен соответствовать чертежу после сварки, охлаждения и освобождения из оснастки.
Главная задача — сохранить взаимное положение двух фланцев. Ровные кольцевые швы сами по себе не подтверждают, что выдержаны монтажная длина, параллельность присоединительных поверхностей и угловое положение болтовых отверстий.
Рассматривается прямой патрубок из стальной трубы с двумя приварными фланцами, надеваемыми на её концы. Для этой схемы условно принято, что чертёж предусматривает наружный и внутренний кольцевые угловые швы на каждом фланце. Марка стали, толщины, размеры соединений и допуски должны определяться документацией конкретного изделия.
Тип фланца принципиален. Схема с фланцем, надеваемым на трубу, и схема с воротниковым фланцем, привариваемым встык, требуют разной подготовки соединений. Переносить программу, оснастку и расчёт времени между ними без проверки нельзя.
Для рассматриваемого патрубка отдельный вопрос — доступ к внутренним швам со стороны обоих торцов. Его следует проверить ещё при компоновке ячейки: приводы, зажимы и опоры не должны перекрывать необходимые движения горелки. Подготовка трубы и фланцев: что должно повторяться Автоматизация сварки начинается на предыдущих операциях. Если трубу каждый раз приходится подрезать, фланец — подгонять, а зазор — исправлять при сборке, эти действия останутся частью производственного цикла.
Для трубы проверяют длину заготовки, состояние торцов, наружный диаметр и овальность в местах установки фланцев. Для фланцев — посадочное отверстие, присоединительные поверхности и расположение болтовых отверстий. Допустимые отклонения берут из документации, а не назначают по точности робота.
Зоны сварки подготавливают по принятой технологии. Загрязнения и покрытия, мешающие сварке, должны быть удалены до загрузки в ячейку.
Особое внимание требуется осевому положению трубы внутри каждого фланца. Оно влияет одновременно на доступ к внутреннему шву и на сборочную геометрию. Поэтому способ установки торца трубы необходимо задать в технологической карте и воспроизводить при каждой сборке.
До проектирования кондуктора полезно измерить заготовки из нескольких реальных партий. По этим данным можно определить, какие отклонения устраняет подготовка деталей, а какие должна учитывать оснастка. Оснастка: отдельно задать ось, длину и положение отверстий Для предварительной проработки можно рассмотреть кондуктор с двумя узлами установки фланцев и опорами трубы. Это отправная схема, которую необходимо проверить на конкретном изделии. Базирование первого фланца Первый узел задаёт положение фланца и его угловую ориентацию. При выборе баз нужно учитывать точность поверхностей и требования к их сохранности.
Если для ориентации используются болтовые отверстия, конструкция фиксаторов должна учитывать их допуски и обеспечивать свободное снятие детали. Болты или зажимы не должны становиться случайным способом определения положения фланца. Установка второго фланца Второй узел задаёт расстояние между присоединительными поверхностями и согласованное положение отверстий. Для семейства патрубков разной длины можно рассмотреть переставной узел с проверяемой фиксацией положения.
В технологической карте следует однозначно указать, какие отверстия или другие элементы определяют угловую ориентацию. Формулировки «поставить как на образце» недостаточно для воспроизводимой переналадки. Зажимы и опоры Опоры удерживают трубу в предусмотренном положении, а зажимы сохраняют сборку в процессе сварки. Их размещение проверяют вместе с траекториями горелки и порядком выполнения швов.
Чрезмерное закрепление не решает автоматически проблему деформаций: ограничение усадки может повышать остаточные напряжения. Поэтому усилия, последовательность зажима и порядок освобождения изделия нужно отрабатывать совместно с технологией сварки. Как открыть доступ ко всем швам У двухфланцевого патрубка необходимо проверить не только наружные окружности, но и внутренние зоны соединений. Возможна ситуация, когда наружный шов полностью доступен, а для внутреннего не хватает пространства между соплом, трубой и креплением фланца.
Проверка должна охватывать:
- подход и отход горелки у каждого шва;
- положение сопла и вылет электрода;
- доступ при полном обороте изделия;
- пересечения с зажимами, опорами и кабельным пакетом;
- возможность снять готовый патрубок после сварки. Один из вариантов — вращать изделие на позиционере и выполнять кольцевой шов при ограниченных перемещениях горелки. Однако крепление патрубка должно оставлять доступ к нужным участкам.
Если часть швов требует переустановки, её следует включить в маршрут и хронометраж. Также нужно проверить, какие размеры и базы повторно контролируются после смены положения изделия. Выбор процесса, робота и позиционера Для патрубка из углеродистой стали одним из рассматриваемых процессов может быть MAG — сварка плавящейся проволокой в активном защитном газе. Окончательный выбор зависит от материала, толщины стенки трубы и фланца, геометрии соединения и требований к качеству.
Толщина фланца сама по себе не определяет необходимый сварочный ток. Источник выбирают под установленную технологию, требуемую продолжительность нагрузки, управление от робота и регистрацию параметров, если она предусмотрена заданием.
Горелку проверяют по доступу к внутренним и наружным швам, допустимой нагрузке, охлаждению и возможности обслуживания. Для небольшого проходного сечения именно её геометрия может ограничить автоматизацию внутреннего шва.
При подборе сварочного робота важны рабочая зона, допустимая нагрузка на запястье с учётом оснащения и возможность пройти все траектории без столкновений. Достижение одной точки шва ещё не подтверждает доступность всей окружности.
Позиционер и периферийное оборудование подбирают с учётом массы патрубка вместе с оснасткой, положения центра тяжести, вылета нагрузки, требуемых скоростей и моментов. Паспортной грузоподъёмности без проверки условий приложения нагрузки недостаточно.
Для узкой номенклатуры с простыми кольцевыми швами стоит сравнить роботизированную ячейку со специализированной установкой кольцевой сварки. Наличие нескольких типоразмеров само по себе ещё не доказывает преимущество робота. Деформации и контроль готового изделия Последовательность выполнения внутренних и наружных швов, распределение тепловложения и момент освобождения из оснастки устанавливают на пробных сборках. Универсальный порядок для любых диаметров и толщин назначать нельзя.
Проверять геометрию следует после охлаждения и снятия закрепления. Измерение только в кондукторе показывает состояние зажатой сборки и не заменяет приёмку готового патрубка.
В контрольный план включают предусмотренные чертежом параметры:
- расстояние между присоединительными поверхностями;
- взаимное положение фланцев и болтовых отверстий;
- состояние уплотнительных поверхностей;
- размеры и качество сварных соединений. Методы неразрушающего контроля и испытания назначают по требованиям к изделию. Визуально ровный шов не подтверждает отсутствие внутренних дефектов или герметичность соединения.
Если после сварки предусмотрена обработка присоединительных поверхностей, её нужно сохранить в расчёте маршрута, припусков и себестоимости. Исключать эту операцию можно только после подтверждения требуемой геометрии. Переналадка и работа с разными партиями Номенклатуру удобно группировать по диаметру трубы, длине патрубка, исполнению фланцев и конструкции соединений. Для каждой группы определяют комплект установочных элементов и проверенную программу.
Карта переналадки должна связывать между собой обозначение изделия, оснастку, положение переставных узлов, программу робота и контроль первой детали.
Для небольших партий особенно важна продолжительность смены оснащения. Быстрая сварка не обеспечит преимущества, если подготовка следующего типоразмера занимает большую часть смены. Поэтому применимость комплекса оценивают по фактическому графику заказов, включая повторяемость партий. Экономика: считать путь до годного патрубка Время горения дуги — только часть цикла. Для сравнения ручного и роботизированного маршрутов необходимо измерить подготовку, сборку, прихватку, загрузку, сварку, переустановки, выгрузку, зачистку и контроль.
В расчёте отдельно учитывают:
- трудоёмкость операций вне роботизированной ячейки;
- занятость ячейки на одно изделие;
- переналадку в расчёте на размер партии;
- расходные материалы и обслуживание;
- исправления и окончательный выход годных изделий. Для последовательного маршрута длительности операций складываются. Если загрузка, сварка и контроль выполняются параллельно на разных постах, выпуск определяют по загрузке участков и ограничивающей операции.
Себестоимость следует сравнивать на один годный патрубок, включая затраты на оснастку и подготовку производства. Окупаемость нельзя достоверно определить без производственной программы, текущих затрат и подтверждённого времени нового маршрута.
Для предварительной оценки потребуются чертёж и модель сборки, материалы и толщины, перечень швов, допуски, размеры партий, годовая потребность и хронометраж существующего процесса. Полезно дополнить их видео сборки: оно позволяет увидеть операции подгонки, которые часто отсутствуют в укрупнённых нормативах. Что передать PRS для оценки роботизации Пришлите в PRS чертёж патрубка, сведения о номенклатуре и партиях, требования к сварке и контролю, а также видео текущего изготовления. Эти данные помогут проработать доступ к швам, принцип оснастки и состав роботизированного сварочного комплекса, а затем определить, какие параметры необходимо подтвердить пробной сваркой.