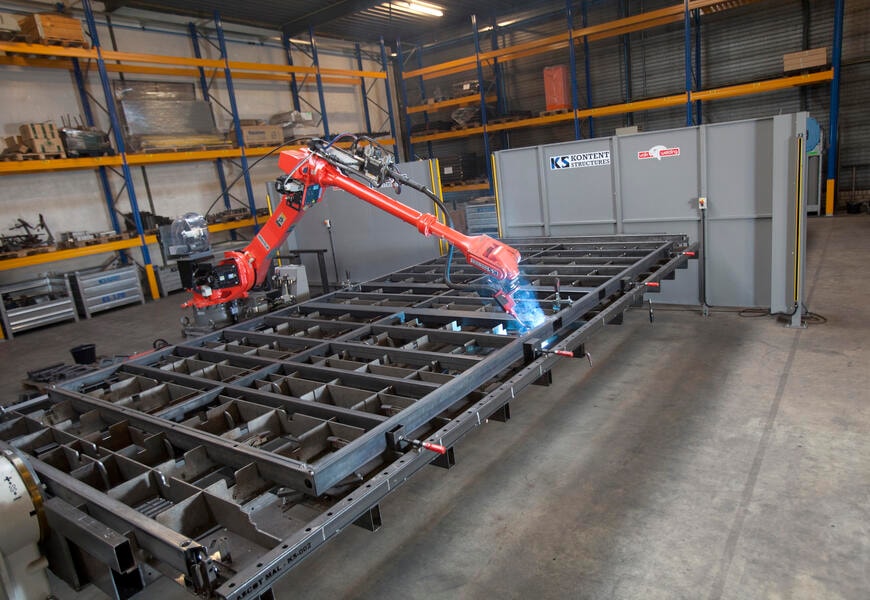
Роботизированная сварка металлических тележек: что проверить до покупки оборудования
22.10.2026
Производственные тележки, платформы для перевозки деталей и передвижные стеллажи часто собирают из профильной трубы. Повторяющиеся элементы делают такие изделия подходящими кандидатами для роботизации. Но возможность автоматической сварки нужно оценивать по конкретной конструкции и организации производства.
Главный вопрос — сколько готовых тележек участок сможет выпускать за смену с учётом сборки, сварки, выгрузки и контроля.
Какие операции можно передать сварочному роботу
В зависимости от конструкции робот может сваривать основание тележки, стойки, поперечины, ручки и кронштейны. Возможность выполнить каждый шов зависит от доступа горелки, положения изделия и размещения зажимов.
Необязательно начинать с тележки целиком. Иногда удобнее роботизировать отдельный повторяющийся узел — например, нижнюю раму. Это позволяет отработать технологию и оснастку на ограниченной задаче.
Если предприятие выпускает несколько моделей, полезно сравнить их конструкции. Одинаковые соединения и общие базы могут упростить переналадку. Однако разные размеры изделий всё равно требуют проверки программ и положения упоров.
Подготовка трубы: почему роботизация начинается до сварки
Робот выполняет заданную траекторию. Если заготовки отличаются по длине, углу реза или положению отверстий, после сборки могут измениться зазоры и расположение соединений.
Перед проектированием участка стоит проверить обычную производственную партию:
- насколько стабильно выдерживаются размеры заготовок;
- одинаково ли детали устанавливаются по упорам;
- требуется ли ручная подгонка;
- есть ли загрязнения и покрытия в зоне сварки.
Допустимые отклонения устанавливают для конкретных соединений и технологии. Системы поиска и слежения за швом могут помогать при определённых отклонениях, но их применимость необходимо проверять на выбранном оборудовании и реальных деталях.
Кондуктор для сварки тележек
Оснастка должна обеспечивать повторяемое положение деталей, удобную загрузку и доступ к соединениям.
Особое внимание стоит уделить основаниям под колёса. Их положение влияет на последующую сборку и геометрию готового изделия. Требования к этим поверхностям и отверстиям задают по чертежу, а результат проверяют после сварки.
При разработке кондуктора учитывают:
- базирование продольных и поперечных элементов;
- фиксацию стоек и кронштейнов;
- расстояния между зажимами и траекторией горелки;
- порядок сборки и освобождения изделия;
- возможность извлечения тележки после сварочных деформаций.
Для меняющейся номенклатуры можно рассматривать переналаживаемую оснастку на перфорированном столе. Для регулярно выпускаемой модели — отдельный кондуктор. Выбор зависит от объёма, времени переналадки и требований к геометрии.
Нужен ли позиционер
У тележки часть соединений может находиться снизу или внутри конструкции. Поэтому до покупки оборудования проверяют доступность всех швов.
Возможные решения — переворот изделия между операциями, сварка отдельных узлов или использование позиционера. Их сравнивают по времени, удобству загрузки и повторяемости установки.
Позиционер подбирают по массе изделия вместе с кондуктором, положению центра тяжести, допустимым нагрузкам и габаритам вращения. Одновременно проверяют досягаемость робота и возможные столкновения.
Как посчитать производительность
Время горения дуги — только часть производственного цикла. Для оценки выпуска нужно учитывать сборку, зажим, сварку, перемещения, повороты, снятие изделия и контроль.
Рассмотрим условный пример двухпостового участка:
- робот выполняет операции на одном посту за 4 минуты;
- оператор подготавливает другой пост за 6 минут.
Даже без учёта переключения постов участок не сможет выдавать изделие каждые 4 минуты: подготовка занимает больше времени. Это пример расчёта, а не обещание производительности конкретного комплекса.
Практический первый шаг — записать полный цикл изготовления тележки и измерить продолжительность каждой операции. Так станет понятно, где роботизация даст эффект и что потребуется изменить в сборке.
Что проверить на испытаниях
Испытания проводят на заготовках, характерных для производства. Заранее согласуют требования к качеству швов, геометрии, методам контроля и времени цикла.
Нужно проверить несколько изделий: повторяемость установки, доступ ко всем соединениям, деформации после сварки и удобство снятия с оснастки. Отдельно оценивают соответствие сваренных узлов требованиям последующей сборки.
С чего начать роботизацию сварки тележек
Для предварительной оценки подготовьте чертёж или 3D-модель, фотографии соединений, материал, сечение и толщину стенки трубы. Добавьте размер партии, месячный объём и видео текущего процесса.
PRS помогает подобрать состав роботизированного участка: робот, сварочное оборудование, оснастку и позиционер при необходимости. Компоновку рассматриваем вместе с требованиями к безопасности, удалению сварочных аэрозолей и работе оператора.