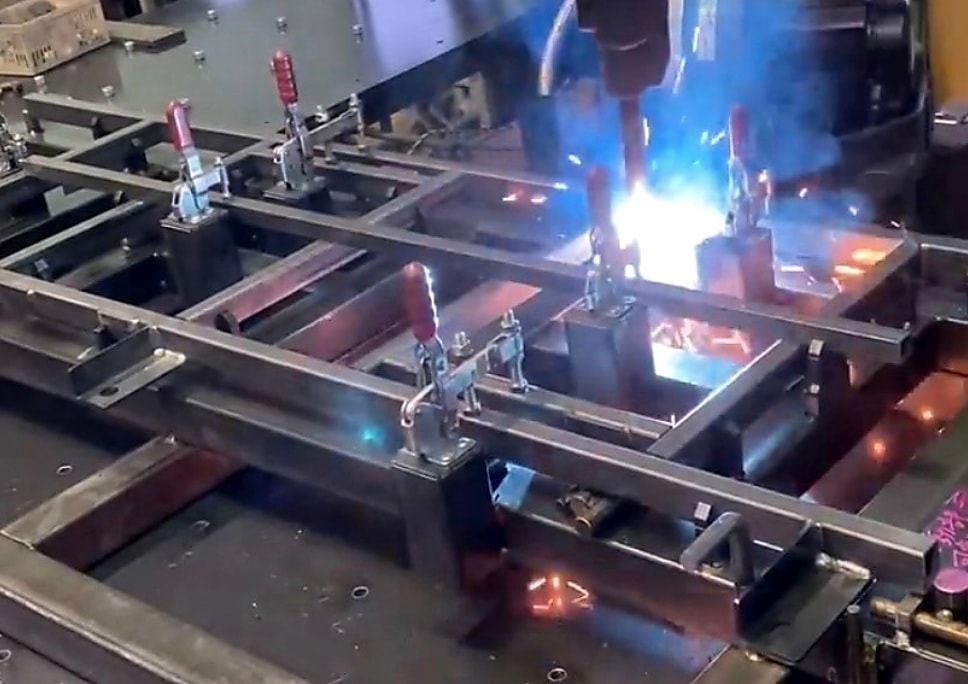
Роботизированная сварка рам из профильной трубы: оборудование, оснастка и расчёт производительности
21.10.2026
Каркасы столов, производственные тележки, основания станков и рамы оборудования часто собирают из профильной трубы. Роботизация таких изделий может увеличить выпуск и сделать выполнение сварочных операций стабильнее. Результат зависит от подготовки заготовок, оснастки и организации всего участка.
Перед выбором робота нужно ответить на практический вопрос: сможет ли комплекс регулярно выдавать годную раму за расчётное время? Разберём, когда достаточно неподвижного стола, когда нужен позиционер и какие данные потребуются для оценки производительности.
Какие рамы подходят для роботизированной сварки
Начните с изделий, которые регулярно возвращаются в производство: каркасов одной конструкции с разной длиной поперечин, тележек нескольких типоразмеров или повторяющихся оснований оборудования.
По каждой модели соберите объём выпуска, время сборки и сварки, частоту переналадки. Отдельно отметьте затраты на исправление швов и геометрии.
Универсального минимального размера партии нет. При небольшой партии важны скорость подготовки программы и переналадки оснастки. При постоянном выпуске одной рамы — продолжительность цикла, удобство загрузки и стабильность результата. Поэтому оценивать стоит всю производственную программу, которую планируется передать роботу.
Подготовка профильной трубы и сборка
Программа робота рассчитана на определённое расположение соединений. Если длина заготовок, угол реза или зазоры заметно меняются, условия сварки и фактическое положение соединения могут отличаться от предусмотренных программой.
Проверьте несколько изделий из реальной партии:
длину заготовок, геометрию реза и состояние торцов;
зазоры между деталями после установки в оснастку;
положение поперечин и других привариваемых элементов;
наличие загрязнений и покрытий в зоне сварки.
Допустимые отклонения определяют для конкретного соединения, толщины стенки и технологии. Единого допуска, подходящего для любых рам и сварочных роботов, нет.
Для тонкостенной трубы режимы и последовательность выполнения швов нужно подтвердить на реальных заготовках. Проверка движений робота показывает доступность соединений, но сама по себе не подтверждает качество сварки.
Оснастка: 3D-стол или специализированный кондуктор
Оснастка должна устанавливать детали в повторяемое положение, удерживать их и оставлять горелке доступ к швам.
Для разных каркасов можно рассматривать 3D-стол с переставляемыми упорами и прижимами. Для регулярно выпускаемой рамы — отдельный кондуктор. Выбор зависит от номенклатуры, требований к геометрии и времени переналадки.
Для сборки на 3D-столе полезна карта настройки: номера отверстий, положение упоров, порядок установки деталей и зажима, соответствующая программа робота. Это помогает оператору воспроизводить настройку при возвращении к изделию.
Важно проверить не только фиксацию, но и извлечение готовой рамы. Усадка и деформации после сварки могут затруднить снятие изделия с упоров. Конструкция кондуктора и порядок освобождения зажимов должны это учитывать. После извлечения контролируют размеры и диагонали, предусмотренные чертежом.
Когда раме нужен позиционер
Позиционер поворачивает изделие, обеспечивая доступ к соединениям и нужное положение для сварки. Его необходимость определяют по расположению швов и компоновке участка.
Рассмотрим условную раму: часть соединений доступна сверху, другая находится снизу. Возможны разные решения — переворот между операциями, несколько установок в оснастке или автоматическое позиционирование. Их сравнивают по времени цикла, повторяемости установки и удобству работы.
При подборе позиционера учитывают массу рамы вместе с оснасткой, положение центра тяжести, допустимые моменты нагрузки и габариты при вращении. Одной грузоподъёмности из каталога недостаточно: параметры проверяют по документации выбранного оборудования.
До заказа комплекса оценивают досягаемость робота, положения горелки, возможные столкновения с зажимами и перемещения между швами. Моделирование помогает заранее проверить компоновку, а окончательную проверку проводят на реальном комплексе.
Нужно ли искать шов автоматически
Поиск положения соединения до сварки и слежение за ним во время сварки решают разные задачи.
Контактный поиск может уточнять положение детали перед началом шва. Совместимая система слежения может корректировать траекторию в процессе. Возможности зависят от робота, источника, датчиков, программного обеспечения и самого соединения.
Такие функции не заменяют подготовку заготовок и оснастку. Сначала измеряют отклонения, затем решают, что эффективнее: улучшить резку и сборку, изменить кондуктор или добавить систему поиска и слежения.
Как рассчитать производительность и состав комплекса
Сравнивать ручную и роботизированную сварку нужно по времени изготовления годного изделия. В расчёт входят загрузка, сборка, фиксация, сварка, перемещения, повороты, выгрузка, контроль и необходимая доработка. Отдельно учитывают переналадку, обслуживание и подготовку программ.
На двухпостовом участке часть операций может выполняться параллельно. Если робот заканчивает сварку раньше, чем оператор собирает следующую раму, выпуск ограничивает сборка. Поэтому полезно записать видео полного цикла и измерить отдельные операции.
В состав проекта включают робот, сварочное оборудование, оснастку, позиционер при необходимости, ограждения и блокировки, систему удаления сварочных аэрозолей. Учитывают также интеграцию, подготовку участка и обучение персонала.
Что проверить до запуска серии
Пробную сварку проводят на характерных производственных заготовках, включая детали с допустимыми отклонениями. Заранее согласуют требования к швам, геометрии, методам контроля и времени цикла.
Проверяют несколько изделий: доступность всех соединений, повторяемость результата, удобство сборки и снятия рамы. Полученные данные используют для уточнения технологии и расчёта выпуска.
Разберите сварку вашей рамы с PRS
Пришлите чертёж или 3D-модель, фотографии соединений, материал, сечение и толщину стенки трубы. Укажите размер партии, месячный объём и текущее время изготовления. Если чертежа пока нет, начните с фотографий, основных размеров и видео сборки.
На основе этих данных обсудим, какие операции можно передать роботу, какая оснастка потребуется и что необходимо проверить для расчёта производительности.